Malay
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Dari Membentuk hingga Memuatkan: Enam Pusat Pemeriksaan dalam Pemeriksaan Botol Kaca
Botol kaca boleh gagal dengan cara yang mudah terlepas. Retak garis rambut di leher. Serpihan di dalam mulut yang hanya kelihatan apabila penutup dipasang. Jahitan acuan yang kelihatan seperti bayang-bayang sehingga botol dipegang pada kotak cahaya. Kecacatan seperti ini boleh menyebabkan garis pembentuk tanpa disedari dan hanya menjadi jelas kemudian, pada peringkat pengisian atau pembungkusan, apabila membetulkannya lebih mahal.
Apa yang berdiri di antara peringkat ini bukanlah satu pemeriksaan tetapi urutan pemeriksaan yang diletakkan di sepanjang laluan pengeluaran dan pembungkusan. Setiap cek mempunyai tujuan yang berbeza. Urutan berikut menggambarkan proses pemeriksaan yang digunakan di Pembungkusan HYT dan amalan kawalan kualiti am yang ditemui di kalangan pengeluar kontena kaca: pemeriksaan visual manual, pemeriksaan mesin automatik, pemeriksaan berbantukan cahaya, ujian kekuatan dan prestasi, pemeriksaan pra-pembungkusan dan pemeriksaan semula karton yang dibungkus sebelum penghantaran.
Urutan penting sama seperti individu menyemak. Penampilan dan pemeriksaan dimensi berlaku semasa botol bergerak melalui pengeluaran; ujian kekuatan dijalankan ke atas sampel; hiasan dinilai selepas rawatan permukaan; dan pemeriksaan kadbod berlaku selepas botol telah dibungkus. Sebotol boleh melepasi satu peringkat dan gagal yang lain, jadi tiada pemeriksaan harus ditinggalkan dengan andaian bahawa pemeriksaan kemudian akan mengenal pasti setiap kecacatan yang terlepas.
Kriteria penerimaan adalah bahagian penting dalam sistem kawalan kualiti. Pihak yang terlibat perlu bersetuju tentang siapa yang mentakrifkan kriteria, toleransi mana yang digunakan, dan sampel yang diluluskan mana yang menjadi rujukan. Bagi kebanyakan projek, keperluan ini hendaklah didokumenkan dalam spesifikasi pesanan sebelum peralatan dan pengeluaran bermula. Perubahan yang dibuat kemudian boleh meningkatkan kos pembangunan dan menjejaskan jadual penghantaran.
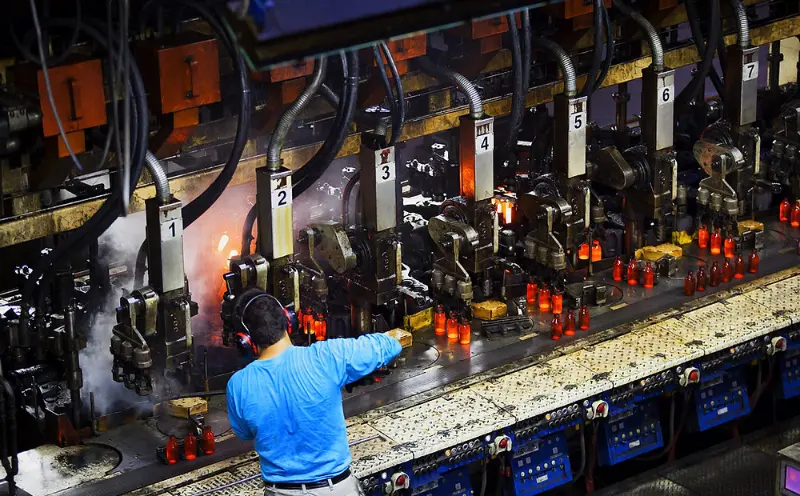 1. Pemeriksaan Manual
Mata Terlatih, Masih Berfungsi Di Sebelah Mesin
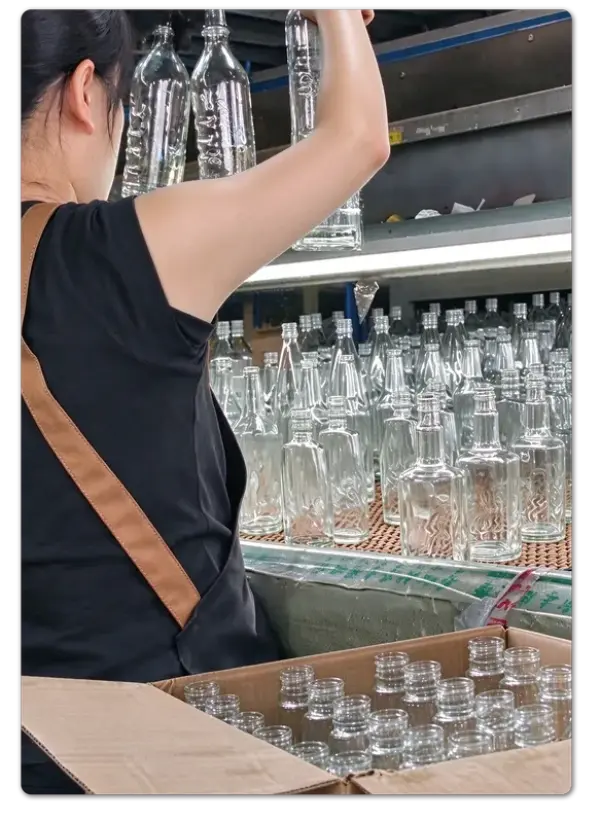
Pemeriksaan manual kekal sebagai bahagian penting dalam kawalan kualiti botol kaca. Walaupun di kilang yang dilengkapi dengan sistem pemeriksaan kamera dan tolok laser, pemeriksa masih memeriksa botol secara individu di hujung penghantar. Sesetengah kecacatan sukar dikenal pasti melalui peraturan pengesanan tetap, termasuk calar yang kelihatan hanya pada sudut tertentu, bahu yang sedikit tidak rata dan jahitan acuan yang belum ditanggalkan sepenuhnya.
Pemeriksaan memfokuskan pada lima bahagian utama: mulut, leher, bahu, badan dan pangkal. Setiap kawasan mempunyai potensi kecacatan yang berbeza. Mulut yang tidak bulat boleh menghalang penutup daripada dipasang dengan betul. Serpihan di leher boleh menjadi retak semasa mengisi. Tapak yang cacat boleh menyebabkan botol tidak stabil pada palet atau pada suapan garisan pengisian. Pemeriksa menilai sama ada setiap botol memenuhi keperluan fizikal dan fungsi yang ditakrifkan dalam spesifikasinya.
Pemeriksaan manual juga menyediakan tahap pertimbangan yang peralatan automatik tidak dapat menggantikan sepenuhnya. Pemeriksa berpengalaman yang bekerja dengan reka bentuk botol yang sama dari semasa ke semasa boleh mengenali perubahan sebelum ia muncul dalam statistik penolakan. Ini mungkin termasuk perbezaan dalam penghantaran cahaya melalui kaca, variasi dalam ciri pengendalian, atau perubahan halus dalam bentuk bahu. Pemerhatian sedemikian mungkin tidak selalu muncul dalam pelan kawalan rasmi, tetapi ia boleh membantu mengenal pasti masalah pengeluaran yang sedang berkembang.
Peringkat ini juga membantu mengesahkan sama ada spesifikasi bertulis sepadan dengan penampilan sebenar botol siap. Lukisan boleh mentakrifkan saiz cip yang boleh diterima, tetapi ia tidak dapat menunjukkan sepenuhnya keterlihatan cip itu pada botol siap. Pemeriksa dan pelanggan boleh menilai ini dengan lebih berkesan dengan memeriksa sampel fizikal bersama-sama dan mengesahkan piawaian penampilan yang dipersetujui.
Apa yang ditangkap:Kecacatan penampilan dan mutu kerja yang boleh dilihat, dinilai berdasarkan sampel yang diluluskan dan spesifikasi produk yang dipersetujui.
2. Pemeriksaan Mesin Automatik
Konsisten pada Kelajuan Talian
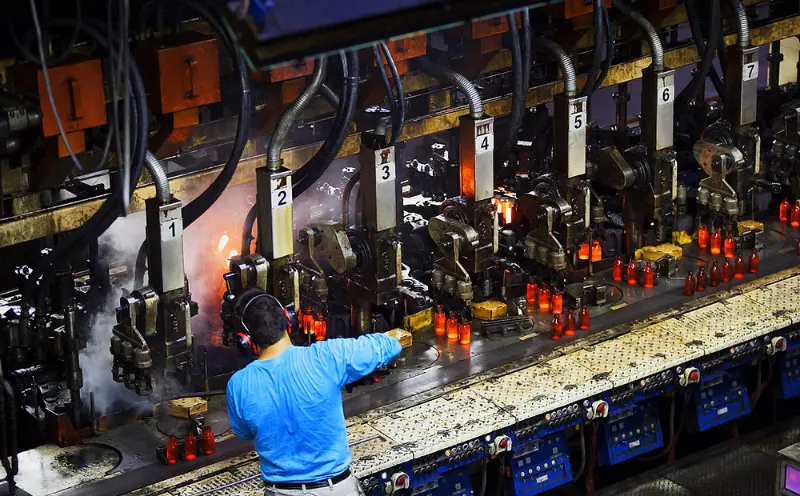
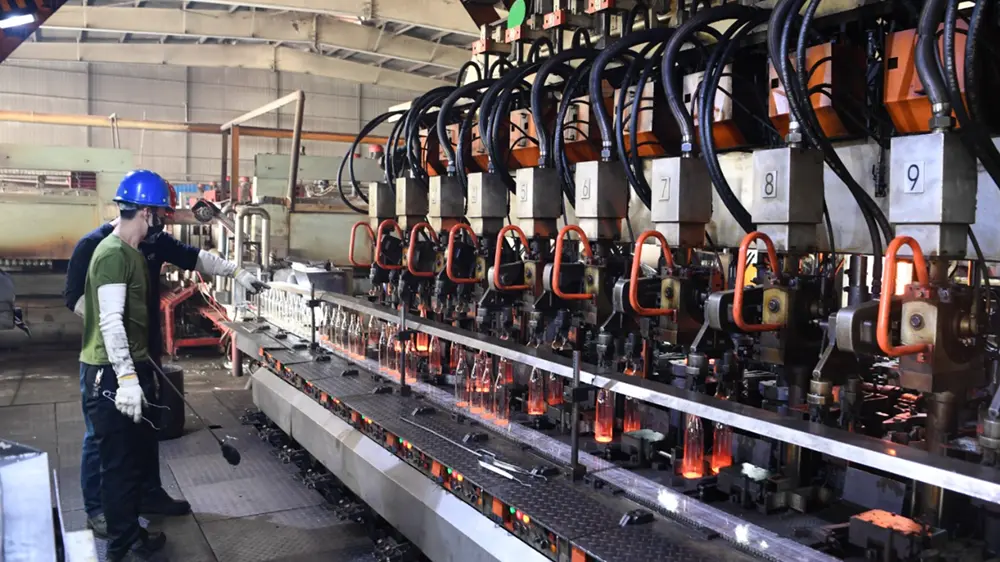
Di mana pemeriksaan manual memberikan pertimbangan manusia, pemeriksaan mesin automatik menyediakan kebolehulangan. Stesen kamera dan penderia memeriksa ciri yang telah dikonfigurasikan, termasuk toleransi dimensi, kemasan mulut, kecacatan dinding sisi dan tapak, retak dan ketidakteraturan pembentukan. Setiap botol dinilai berdasarkan ambang pengesanan yang sama sepanjang pengeluaran dijalankan.
Botol yang rosak biasanya ditolak secara automatik dan dialihkan dari penghantar sebelum berpindah ke peringkat pengeluaran seterusnya. Ini membantu mengelakkan bekas kaca yang rosak daripada sampai ke kawasan pembungkusan, di mana botol yang retak boleh merosakkan botol bersebelahan dan karton di sekelilingnya.
Walau bagaimanapun, keupayaan pengesanan mesin pemeriksaan bergantung pada penderia, algoritma dan konfigurasinya. Kecacatan di luar parameter pengesanan yang ditetapkan mungkin melalui sistem, manakala tetapan yang terlalu ketat boleh mengakibatkan penolakan yang tidak perlu. Atas sebab ini, pemeriksaan mesin paling baik difahami sebagai proses saringan terkawal dan bukannya jaminan bahawa setiap kemungkinan kecacatan akan dikenal pasti.
Barisan pengeluaran mungkin menggunakan beberapa stesen pemeriksaan untuk menampung ciri botol yang berbeza. Keberkesanan gabungan mereka masih bergantung pada keupayaan peralatan, kepekaan pengesanan dan konfigurasi talian. Akibatnya, dua kilang yang menggunakan proses pemeriksaan yang serupa mungkin mencapai hasil pengesanan dan penolakan yang berbeza.
Apa yang ditangkap:Kecacatan dimensi dan struktur pada kelajuan pengeluaran, dinilai berdasarkan ambang pengesanan mesin yang telah ditetapkan.
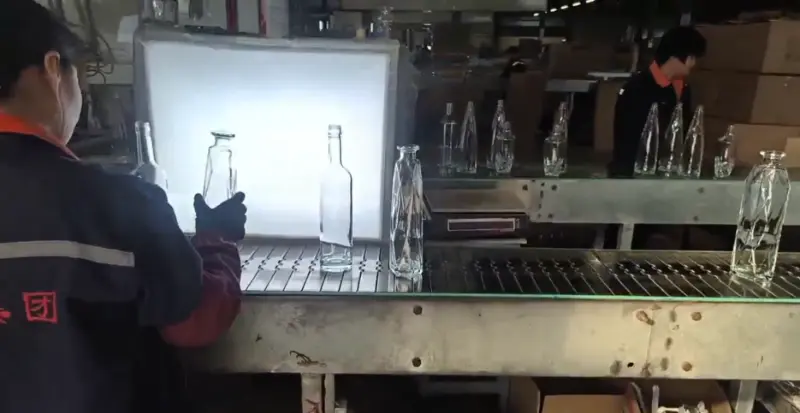
3. Pemeriksaan Visual Berbantukan Cahaya
Perkara yang Dijadikan oleh Kotak Cahaya Kelihatan
Sesetengah kecacatan kaca menjadi lebih mudah untuk dikenal pasti di bawah pencahayaan terkawal. Apabila botol jernih dipegang pada latar belakang yang terang, ciri yang mungkin sukar dilihat di bawah pencahayaan kilang biasa menjadi lebih jelas. Ini termasuk buih di dalam dinding kaca, batu dan kemasukan asing, retakan halus yang memanjang dari dasar, pengedaran kaca tidak sekata dan kegelisahan permukaan yang mungkin menjejaskan penampilan botol siap.
Kaedah pemeriksaan adalah mantap, tetapi kriteria penerimaan perlu ditakrifkan mengikut aplikasi yang dimaksudkan. Saiz gelembung, kuantiti, lokasi, jenis kemasukan dan ambang keterlihatan mungkin berbeza antara projek. Sebagai contoh, kecacatan yang ketara pada lutsinarbotol minuman keras kacamungkin kurang jelas pada botol dengan pewarna semburan, pembekuan atau hiasan berukir.
Pemeriksaan berbantukan cahaya juga mempunyai had. Kecacatan yang terletak jauh di dalam dinding kaca atau dijajarkan selari dengan sudut tontonan mungkin sukar dikesan. Pemeriksaan mesin tambahan atau ujian sampel yang merosakkan mungkin diperlukan apabila kecacatan ini menimbulkan risiko tertentu.
Atas sebab ini, kriteria penerimaan harus berdasarkan pada kaedah pemeriksaan yang sebenarnya boleh mengesahkan dan bukannya jangkaan yang tidak realistik tentang ketelusan yang sempurna. Keperluan yang tidak boleh disemak secara konsisten melalui pemeriksaan visual boleh menjadi punca perselisihan faham semasa penerimaan produk.
Apa yang ditangkap:Kejelasan, ketelusan, kemasukan dalaman dan kualiti permukaan, dinilai di bawah pencahayaan terkawal terhadap had yang didokumenkan.
4. Pengujian Kekuatan dan Prestasi
Sama ada Botol Terselamat Apa Yang Berlaku Selepas Ia Diisi
Penampilan hanyalah sebahagian daripada kualiti botol kaca. Botol yang kelihatan betul tetapi gagal di bawah kepala penutup, di dalam pasteur atau di bahagian bawah kotak bertindan masih tidak sesuai untuk penggunaan yang dimaksudkan. Ujian prestasi membantu menilai risiko ini sebelum produk mencapai peringkat pengisian dan pengedaran.
Semasa ujian, sampel yang ditentukan tertakluk kepada beban mekanikal tertentu, tekanan dalaman, atau perubahan suhu. Hasilnya kemudian dibandingkan dengan kriteria penerimaan yang ditetapkan untuk reka bentuk botol dan kegunaannya.
Empat kategori ujian merangkumi banyak keperluan biasa, walaupun kaedah tambahan mungkin disertakan apabila aplikasi memerlukannya.
| Kaedah Ujian | Apa Pengukuran Ujian |
|---|---|
| Ujian Beban Menegak atau Mampatan | Berapa banyak daya ke bawah yang boleh ditahan oleh botol di bawah keadaan ujian yang ditetapkan. |
| Ujian Tekanan Dalaman | Rintangan kepada tekanan dalaman, terutamanya untuk botol yang bertujuan untuk menyimpan kandungan bertekanan. |
| Ujian Kejutan Terma | Rintangan kepada perubahan suhu yang cepat di bawah keadaan ujian tertentu. |
| Ujian Prestasi Tertentu Lain | Keperluan mekanikal atau aplikasi khusus tambahan yang ditakrifkan dalam pesanan. |
Pemilihan kaedah ujian bergantung pada reka bentuk botol, spesifikasi kaca, aplikasi yang dimaksudkan, dan kriteria penerimaan yang berkenaan. Tidak setiap botol memerlukan gabungan ujian yang sama.
Keputusan ujian digunakan pada sampel yang diperiksa dan bukannya memperakui secara automatik setiap botol dalam kumpulan pengeluaran. Saiz dan pemilihan sampel adalah bahagian penting dalam kaedah ujian. Sampel yang lulus memberikan maklumat tentang proses pembuatan dan produk yang diuji, tetapi ia tidak boleh ditafsirkan sebagai bukti bahawa setiap unit dalam lot telah diuji secara individu. Oleh itu, laporan ujian harus mengenal pasti sampel dan keadaan di mana ujian dijalankan.
 Ia juga penting untuk membezakan ujian kekuatan daripada pengukuran kekerasan. Kaedah ini menggunakan peralatan yang berbeza dan menilai sifat yang berbeza. Keputusan kekerasan tidak boleh dianggap sebagai pengganti ujian kekuatan mekanikal, dan laporan pemeriksaan harus mengenal pasti kaedah sebenar yang digunakan.
Apa yang ditangkap:Isu prestasi mekanikal dan haba, diukur pada sampel yang ditentukan terhadap kriteria ujian khusus aplikasi.
5. Pemeriksaan Pra-Pembungkusan
Pandangan Terakhir Sebelum Kadbod Ditutup
Pembungkusan adalah hampir dengan pintu sehala dalam proses pengeluaran. Sebaik sahaja botol dikira, disusun, dilindungi dan dimeterai di dalam karton, mengenal pasti kecacatan menjadi lebih rumit. Karton mungkin perlu dibuka semula, kuantiti diselaraskan, dan palet dibina semula. Pemeriksaan prapembungkusan membantu menghalang produk yang tidak mematuhi syarat daripada mencapai tahap ini.
Pemeriksaan meliputi penampilan, spesifikasi produk, kuantiti, dan, jika berkenaan, kualiti hiasan permukaan.
Untuk botol kaca berhias, senarai semak pemeriksaan termasuk item tambahan:
- Kedudukan logo dan pendaftaran cetakan
- Ketekalan warna merentasi pengeluaran
- Penampilan salutan dan liputan
- Kualiti hiasan permukaan
- Spesifikasi hiasan lain dipersetujui untuk pesanan
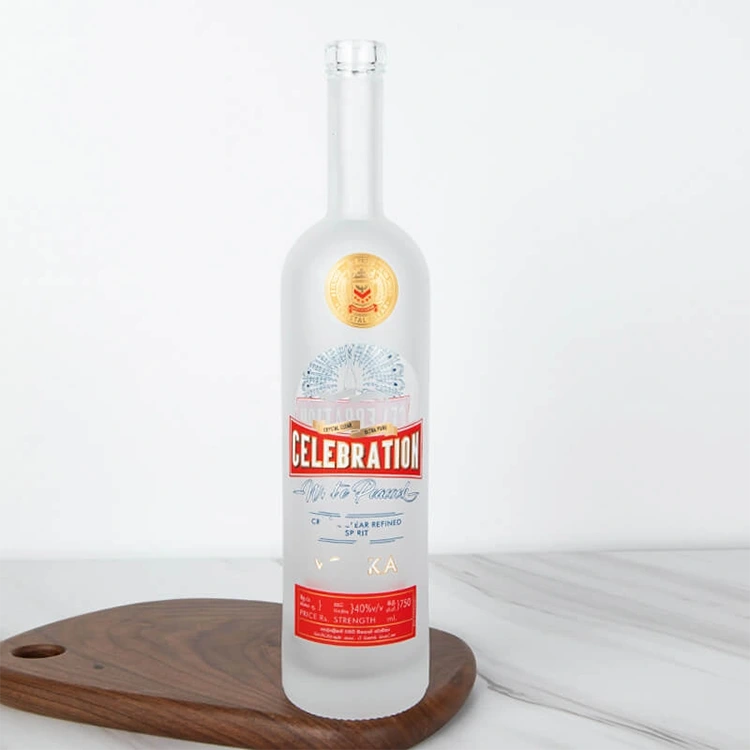
Hiasan adalah bahagian penting dalam proses pemeriksaan kerana reka bentuk yang diluluskan dan kriteria kualiti perlu dipadankan. Pencetakan, pembekuan, pewarna semburan dan ukiran biasanya dinyatakan semasa pembangunan produk. Sebaik sahaja rawatan permukaan menjadi sebahagian daripada reka bentuk yang diluluskan, penampilan dan toleransi yang terpakai juga harus dimasukkan dalam kriteria penerimaan.
Rujukan hiasan yang telah diluluskan secara visual tetapi tidak mempunyai toleransi bertulis boleh menjadi punca perselisihan faham semasa pemeriksaan akhir. Mendokumentasikan warna, kedudukan, liputan dan penampilan yang boleh diterima terlebih dahulu menjadikan proses pemeriksaan lebih konsisten.
Pembungkusan itu sendiri juga merupakan sebahagian daripada pemeriksaan. Pembahagi, sisipan pelindung dan konfigurasi kadbod menentukan sejauh mana botol dilindungi daripada pergerakan dan sentuhan botol ke botol semasa pengangkutan. Karton yang lulus pemeriksaan di meja pembungkusan mungkin masih terdedah kepada kerosakan transit jika susunan dalamannya tidak memberikan perlindungan yang mencukupi.
Apa yang ditangkap:Keakuran produk, kualiti hiasan, kuantiti, dan kesediaan pembungkusan sebelum karton dimeteraikan.
6. Pemeriksaan Pra-Penghantaran
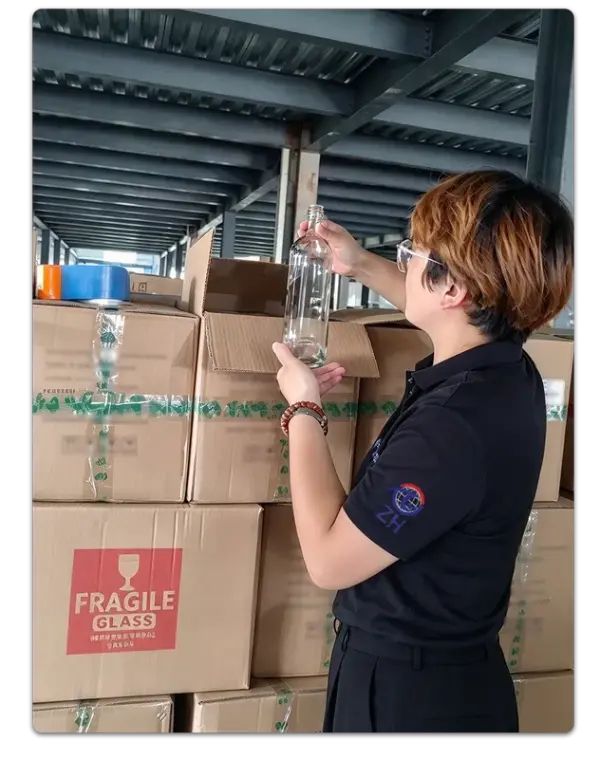 Membuka semula Kadbod untuk Memeriksa Kadbod
Pemeriksaan pra-penghantaran memberi peluang kedua untuk memeriksa produk yang telah lulus pemeriksaan kualiti lebih awal. Karton terpilih dibuka mengikut pelan pensampelan yang dipersetujui. Botol di dalam diperiksa semula untuk penampilan, kecacatan yang boleh dilihat, spesifikasi produk dan kualiti hiasan. Pemeriksa juga memeriksa susunan pembungkusan untuk mengesahkan bahawa botol kekal dalam kedudukan yang betul dan dilindungi.
Ini ialah peringkat pemeriksaan yang menilai produk dalam keadaan penghantaran sebenar mereka dan bukannya keadaan pengeluaran asalnya. Ia boleh mengenal pasti kerosakan pengendalian, ralat pembungkusan dan isu berkaitan pemuatan yang mungkin tidak wujud semasa pemeriksaan pengeluaran lebih awal.
Bilangan karton yang dibuka bergantung pada keperluan pesanan, jumlah penghantaran, nilai produk dan pelan pensampelan yang dipersetujui. Projek yang berbeza mungkin menggunakan tahap persampelan yang berbeza. Apa yang penting ialah kaedah pemeriksaan dan kriteria penerimaan dipersetujui terlebih dahulu dan digunakan secara konsisten, supaya kelulusan atau penolakan penghantaran boleh disokong oleh keperluan yang didokumenkan dan bukannya pertimbangan subjektif.
Hasilnya ialah titik kawalan tambahan apabila barang sudah dibungkus, dilabel, disusun dan menunggu untuk dimuatkan.
Apa yang ditangkap:Produk yang dibungkus dan keadaan pembungkusan, diperiksa semula terhadap pelan pensampelan yang dipersetujui sebelum dimuatkan.
Fokus pemeriksaan:Menyemak semula produk yang dibungkus terpilih, keadaan kadbod dan pembungkusan pelindung sebelum penghantaran.
Enam Cek, Satu Sistem
Botol Yang Mencapai Garisan Pengisian Telah Melepasi Enam Jenis Pemeriksaan
Setiap pemeriksaan menjawab soalan yang berbeza. Adakah botol itu kelihatan betul? Adakah dimensinya dalam toleransi? Adakah kaca optik bersih? Bolehkah ia menahan keadaan perkhidmatan yang dimaksudkan? Adakah hiasan sepadan dengan reka bentuk yang diluluskan? Adakah produk kekal dilindungi semasa pembungkusan?
Tiada satu peringkat meliputi semua keperluan ini, dan peringkat pemeriksaan tidak boleh menggantikan satu sama lain. Pada masa botol dimeteraikan di dalam karton, kebanyakan peluang untuk membetulkan kecacatan pengeluaran telah pun berlalu. Inilah sebabnya mengapa pemeriksaan yang dijalankan lebih awal dalam proses pembuatan adalah sama pentingnya dengan pemeriksaan akhir sebelum penghantaran.
Keberkesanan sistem bergantung pada kriteria penerimaan yang didokumentasikan dengan jelas. Pemeriksaan kaca melibatkan keputusan praktikal tentang saiz gelembung yang boleh diterima, keterlihatan jahitan acuan, kecacatan permukaan, dan bilangan botol rosak yang dibenarkan dalam sampel. Keperluan ini harus dipersetujui antara pelanggan dan pembekal sebelum pengeluaran bermula, bukannya dibincangkan buat kali pertama selepas penghantaran.
Pembekal yang mendokumenkan kriteria pemeriksaan khusus projek dan mengekalkan sampel rujukan yang diluluskan boleh mengekalkan standard kualiti yang lebih konsisten dan mengurangkan perselisihan faham semasa penerimaan produk. Untuk disesuaikanbotol minuman keras kacaprojek, butiran ini amat penting apabila bentuk botol, kejelasan kaca, rawatan permukaan dan hiasan semuanya menjadi sebahagian daripada spesifikasi akhir.
Struktur pemeriksaan ini bukan unik untuk satu pengeluar. Ia mencerminkan pendekatan praktikal yang digunakan di seluruh industri bekas kaca: kecacatan boleh berlaku pada peringkat pengeluaran yang berbeza, dan pemeriksaan yang diletakkan pada titik yang berbeza membantu mengenal pasti masalah yang mungkin terlepas daripada satu pemeriksaan akhir.
Pembungkusan HYT mengikuti pendekatan pemeriksaan pelbagai peringkat ini, dengan keutamaan pemeriksaan ditentukan oleh reka bentuk botol, proses pembuatan dan aplikasi yang dimaksudkan.
Bagi pelanggan yang menilai pembekal botol kaca, soalan yang lebih berguna bukan sekadar berapa banyak pemeriksaan yang dilakukan, tetapi sama ada setiap pemeriksaan mempunyai kriteria penerimaan yang jelas dan didokumenkan. Enam semakan dengan had yang tidak jelas memberikan jaminan yang kurang daripada sebilangan semakan yang lebih kecil yang disokong oleh piawaian tertentu, kaedah pensampelan yang ditentukan dan sampel rujukan yang diluluskan.
Sebelumnya:
Seterusnya:
-
Berita Berkaitan
- Mengapa Botol Decanter Wiski Ayam Seramik Pilihan Sempurna untuk Pembungkusan Spirits Premium
- Mengapa Botol Roh Kaca Bulat Arizona 750ml Pilihan Cemerlang untuk Pembungkusan Spirits Premium
- Botol Kaca vodka Tersuai Baharu: Pembungkusan HYT untuk Jenama Spirits Amerika Utara
- Mengapa Jag Arak Kaca 1.75L dengan Pemegang Pilihan Pintar untuk Pembungkusan Minuman Moden
- Pembungkusan HYT Melancarkan Talian Botol Spirits Kaca Flint Ringan Baharu untuk Menyokong Jenama Minuman Rendah Karbon
- Bagaimanakah Botol Minuman Keras Kaca Bellissima Berleher Panjang dengan Gabus Atas Bar Dapat Meningkatkan Jenama Minuman Anda
Tinggalkan saya mesej
produk baru


Cadangan Berita